PLA Pure: Guía Técnica del Filamento Biodegradable | SPIN & PRINT

Atención al público: Lun-Jue de 9:00 a 17:00 y Vie. de 9:00 a 13:00

PLA Pure: Guía Técnica del Filamento Biodegradable

Tabla de contenidos

El PLA Pure representa la evolución natural del ácido poliláctico convencional hacia un filamento de impresión 3D con mayor pureza polimérica, consistencia dimensional y rendimiento mecánico. Frente a los PLA genéricos que inundan el mercado, esta variante se distingue por un control más riguroso de la materia prima y del proceso de extrusión, lo que se traduce en piezas con mejor acabado superficial, menor warping y una experiencia de impresión notablemente más predecible. Los profesionales del sector lo consideran el punto de partida ideal tanto para prototipos funcionales como para piezas decorativas de alta calidad.

Qué es el PLA Pure y en qué se diferencia del PLA estándar

El PLA (ácido poliláctico) es un termoplástico derivado de recursos renovables —almidón de maíz, caña de azúcar o tapioca— que se polimeriza mediante fermentación y posterior procesado químico. El término PLA Pure hace referencia a formulaciones que minimizan o eliminan aditivos secundarios (plastificantes, colorantes con cargas metálicas, modificadores de impacto de origen petroquímico), manteniendo la cadena polimérica lo más limpia posible.

En la práctica, esta pureza se manifiesta en varios aspectos medibles:

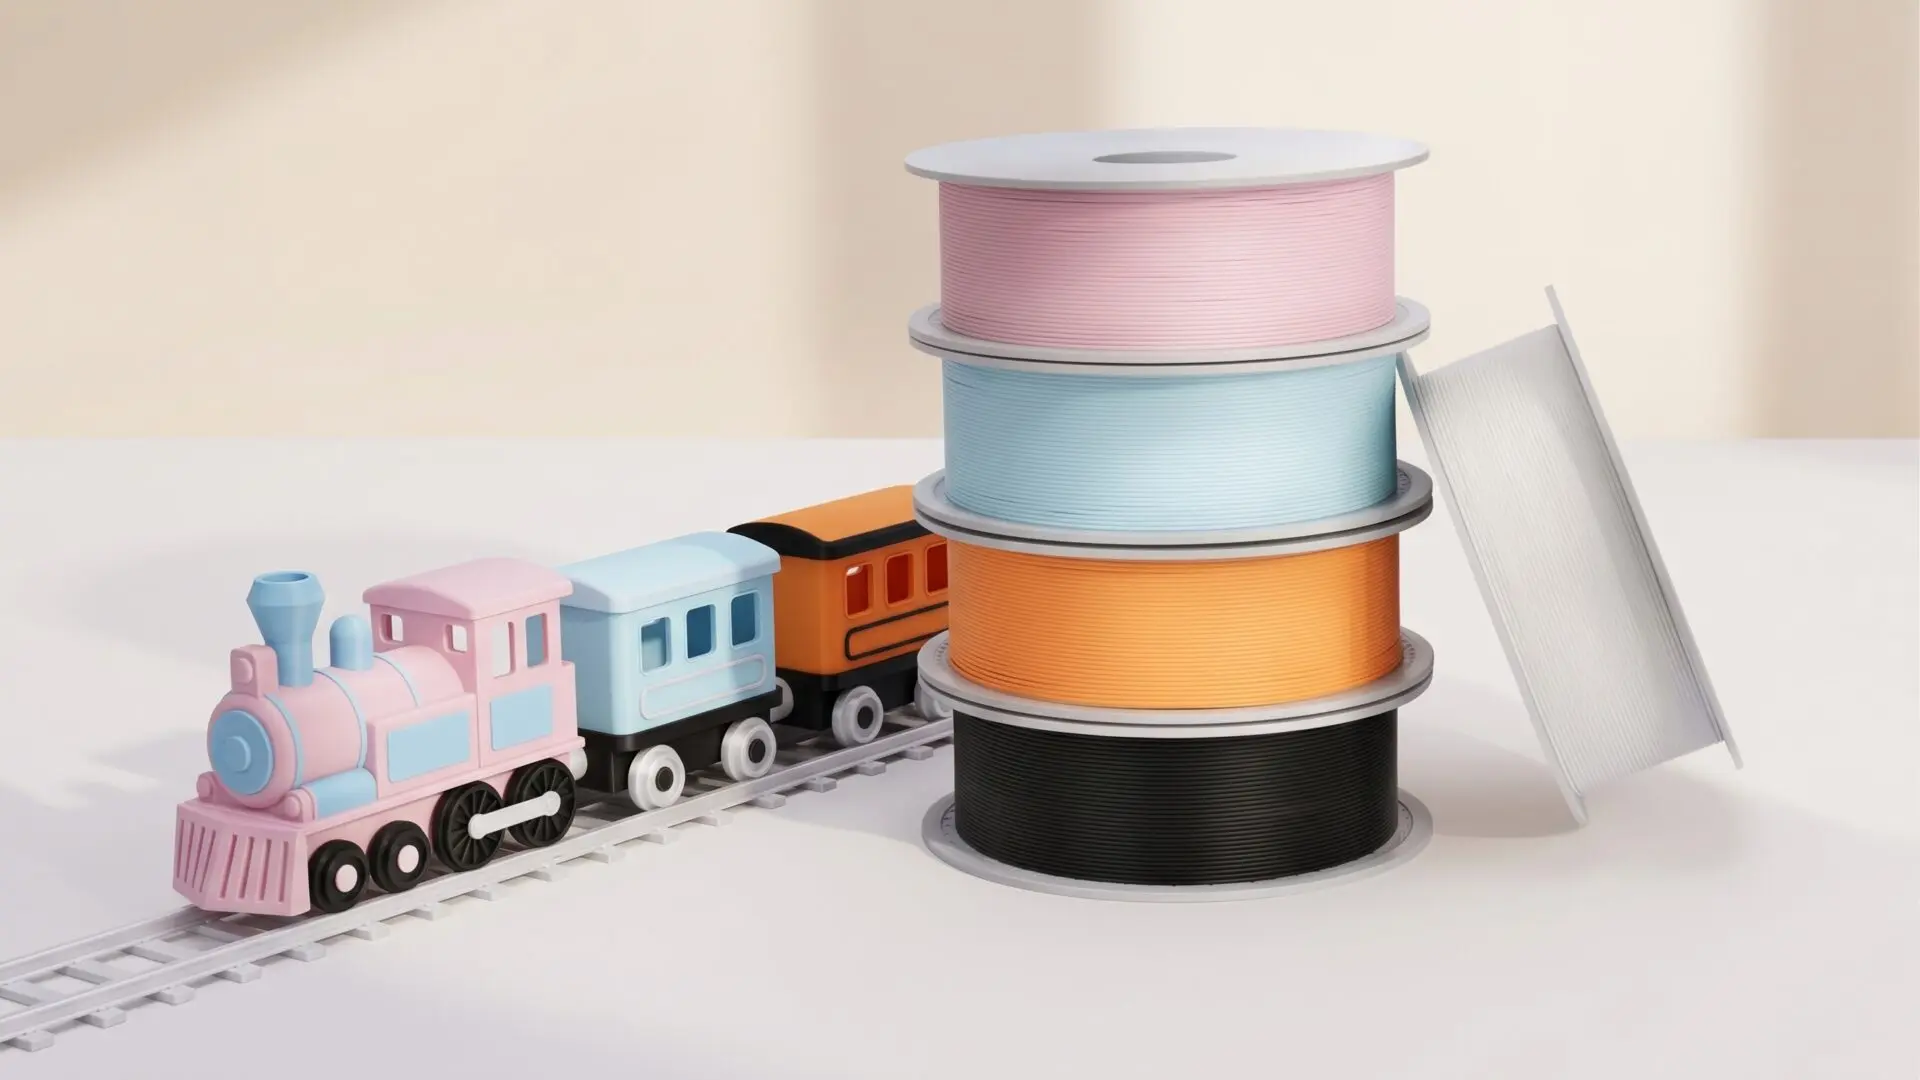
  • Transparencia óptica superior: las bobinas en versión natural (sin pigmentar) alcanzan niveles de translucidez que los PLA convencionales no logran, precisamente porque carecen de partículas dispersas que difracten la luz.
  • Consistencia del diámetro: tolerancias típicas de ±0,02 mm frente a los ±0,05 mm habituales en PLA genérico, lo que reduce obstrucciones y subextrusión.
  • Menor emisión de compuestos volátiles: estudios del sector indican que los filamentos PLA de alta pureza generan entre un 30 % y un 50 % menos de partículas ultrafinas (UFP) durante la impresión respecto a formulaciones con aditivos, un dato relevante para entornos educativos y espacios cerrados.

Propiedades técnicas del PLA Pure

Conocer las especificaciones reales permite ajustar los parámetros de impresión y seleccionar el material adecuado para cada proyecto. Los valores que siguen corresponden a rangos típicos publicados por fabricantes reconocidos del sector y validados en pruebas de laboratorio según normas ISO y ASTM.

Propiedades mecánicas

  • Resistencia a la tracción: 50–65 MPa (ISO 527), ligeramente superior al PLA con cargas por la mayor cohesión intercapa.
  • Módulo de elasticidad: 3.400–3.800 MPa, lo que lo sitúa como un material rígido, comparable al ABS en este parámetro concreto.
  • Elongación a la rotura: 4–6 %, un valor bajo que confirma su naturaleza frágil frente a impactos. Los expertos recomiendan PETG o TPU cuando la pieza deba absorber energía.
  • Resistencia a la flexión: 80–100 MPa (ISO 178).

Propiedades térmicas

  • Temperatura de transición vítrea (Tg): 55–60 °C. Por encima de este umbral, la pieza comienza a reblandecerse. Esta limitación térmica es la principal desventaja del PLA Pure frente a materiales como el ASA o el PC.
  • Temperatura de fusión: 170–180 °C.
  • Rango de extrusión recomendado: 190–220 °C, con óptimo habitual en 205 °C para la mayoría de impresoras FDM/FFF.
  • Cama caliente: 50–60 °C. Muchos usuarios imprimen con éxito sin cama caliente, usando adhesivos específicos o superficies PEI texturizadas.

Biodegradabilidad: matices que conviene conocer

El PLA Pure es compostable en condiciones industriales (norma EN 13432), no en compostaje doméstico convencional. La degradación requiere temperaturas sostenidas de 58 °C y humedad controlada durante semanas. Abandonado en el medio ambiente a temperatura ambiente, el PLA tarda décadas en descomponerse, algo que organismos como European Bioplastics han señalado reiteradamente para evitar greenwashing. Nuestra experiencia indica que muchos usuarios asumen que «biodegradable» equivale a «desaparece rápidamente», y esa creencia es incorrecta.
Parámetros de impresión optimizados para PLA Pure

La ventaja operativa del PLA Pure es su amplia ventana de procesado: tolera variacione

s de temperatura y velocidad sin degradar drásticamente la calidad. Aun así, los parámetros óptimos marcan la diferencia entre una pieza aceptable y una excelente.

Configuración base recomendada

  • Temperatura del hotend: 200–210 °C (comenzar por 205 °C y ajustar según el flujo).
  • Temperatura de cama: 55 °C (o 0 °C con adhesivo PVA en superficies de vidrio).
  • Velocidad de impresión: 50–70 mm/s para perímetros, hasta 90 mm/s en relleno. Las impresoras de nueva generación (tipo Bambu Lab o Prusa MK4) permiten 100+ mm/s con input shaping activo sin pérdida apreciable de calidad.
  • Retracción: 4–6 mm a 40–50 mm/s en extrusores Bowden; 1–2 mm en direct drive.
  • Ventilación de capa: 100 % desde la segunda o tercera capa. El enfriamiento agresivo es clave para puentes y voladizos limpios.
  • Altura de capa: 0,12–0,28 mm según la relación calidad/velocidad buscada.

Errores frecuentes y cómo evitarlos

Stringing excesivo: suele deberse a temperatura demasiado alta o retracción insuficiente. Reducir 5 °C y aumentar la distancia de retracción 0,5 mm resuelve el 80 % de los casos.

Warping en esquinas: aunque el PLA Pure presenta menor contracción térmica que el ABS (~0,3 % frente a ~0,7 %), en piezas grandes con base amplia puede aparecer despegue. La solución pasa por usar brim de 5–8 mm y verificar la nivelación de la cama.

Fragilidad intercapa: si las capas se separan con facilidad, la temperatura es demasiado baja o la velocidad excesiva. Aumentar 5 °C y reducir velocidad de perímetros externos a 40 mm/s mejora la adhesión sin comprometer el acabado.

Aplicaciones profesionales del PLA Pure

El abanico de usos se extiende mucho más allá de las figuras decorativas. En 2024 y 2025, la industria de la impresión 3D ha consolidado el PLA de alta pureza en nichos donde antes se consideraba insuficiente:
  • Prototipado rápido: maquetas dimensionales, carcasas de validación de diseño, prototipos de presentación para clientes. La rigidez y el acabado superficial del PLA Pure lo hacen idóneo para estas funciones.
  • Sector educativo: laboratorios STEAM en centros escolares y universidades, donde la baja emisión de UFP y la ausencia de olores irritantes son requisitos de seguridad.
  • Packaging y PLV (publicidad en el lugar de venta): displays, expositores y envases conceptuales donde el discurso de sostenibilidad del material aporta valor de marca.
  • Arquitectura y maquetismo: modelos a escala con alto detalle, aprovechando la capacidad del PLA Pure para reproducir capas de 0,1 mm con fidelidad.
  • Moldes de termoconformado de baja tirada: el PLA Pure soporta la presión de vacío sobre láminas finas de PS o PET a temperaturas controladas, permitiendo series cortas sin inversión en utillaje metálico.

PLA Pure frente a otros materiales: comparativa objetiva

PLA Pure vs. PLA+

El PLA+ (o PLA Pro) incorpora modificadores de impacto que incrementan la tenacidad un 30–40 %, a costa de reducir la rigidez y la transparencia. Para piezas funcionales sometidas a esfuerzos puntuales, el PLA+ es mejor opción. Para piezas estéticas, dimensionalmente precisas o que requieran postprocesado con acetato de etilo o lijado fino, el PLA Pure ofrece resultados superiores.

PLA Pure vs. PETG

El PETG aventaja al PLA Pure en resistencia térmica (Tg ~80 °C), resistencia química y ductilidad. Sin embargo, el PETG genera más stringing, requiere parámetros más ajustados y su acabado superficial es inferior en piezas detalladas. La elección depende del contexto: piezas exteriores o expuestas a calor → PETG; piezas interiores de precisión visual → PLA Pure.

PLA Pure vs. ABS

El ABS exige cámara cerrada, temperaturas de cama de 100–110 °C y genera emisiones de estireno. A cambio ofrece resistencia térmica (~100 °C Tg) y tenacidad. En 2025, con la madurez del ASA como alternativa al ABS con mejor resistencia UV, y del PLA Pure como alternativa limpia para piezas interiores, el ABS ha perdido cuota de mercado según datos de distribuidores europeos del sector.

Almacenamiento y conservación del filamento

El PLA Pure es higroscópico: absorbe humedad ambiental que genera burbujas, pops y degradación superficial durante la impresión. Los profesionales del sector almacenan las bobinas en bolsas herméticas con desecante de gel de sílice y mantienen la humedad relativa por debajo del 15 %. Para bobinas ya expuestas, un deshidratador de filamento a 45–50 °C durante 4–6 horas restaura las propiedades de extrusión.

Según datos de fabricantes especializados, un filamento PLA Pure almacenado correctamente mantiene sus propiedades mecánicas durante 12–18 meses. Expuesto a humedad >60 % sin protección, la degradación hidrolítica comienza a ser mensurable en 3–4 meses.

Criterios de selección al comprar PLA Pure

No todos los filamentos etiquetados como «PLA Pure» ofrecen la misma calidad. Estos criterios permiten filtrar opciones con criterio técnico:

  1. Tolerancia dimensional certificada: exigir ±0,02 mm y, si el fabricante no lo especifica, descartar.
  2. Datos de TDS (Technical Data Sheet) disponibles: un fabricante serio publica resistencia a tracción, módulo elástico, Tg y MFI (índice de fluidez). La ausencia de estos datos es una señal de alerta.
  3. Origen del pellet: proveedores como NatureWorks (Ingeo), TotalEnergies Corbion (Luminy) o BASF suministran resinas PLA de grado técnico. Los filamentos fabricados a partir de estos pellets suelen ofrecer mayor consistencia.
  4. Bobinado uniforme: el entrecruzamiento de espiras provoca enganchones que interrumpen la impresión. Un bobinado de calidad industrial elimina este problema.
  5. Sellado al vacío con desecante: el primer indicador de que el fabricante respeta la cadena de control de humedad.

Postprocesado de piezas en PLA Pure

El PLA Pure responde bien a múltiples técnicas de acabado:
  • Lijado progresivo: granos de 200 a 2000 permiten obtener superficies casi especulares, especialmente en filamento natural o blanco.
  • Imprimación y pintura: imprimadores acrílicos de base agua adhieren correctamente sin necesidad de tratamiento previo agresivo.
  • Vapor de acetato de etilo: suaviza la superficie eliminando líneas de capa visibles, aunque el proceso requiere control preciso de tiempo y concentración para no deformar la geometría.
  • Pegado: adhesivos cianoacrilato y epoxi bifuncional proporcionan uniones estructurales fiables entre piezas impresas.

Imagen de Emanuel Montoto
Emanuel Montoto
Emanuel Monto es especialista en impresión 3D y apasionado por la fabricación digital y la innovación tecnológica. Con experiencia en el diseño, prototipado y producción de piezas personalizadas, trabaja ayudando a transformar ideas en objetos reales mediante soluciones de impresión 3D de alta calidad. Su enfoque combina creatividad, precisión y conocimiento técnico para desarrollar proyectos funcionales y visualmente atractivos en distintos sectores.